Whatsapp
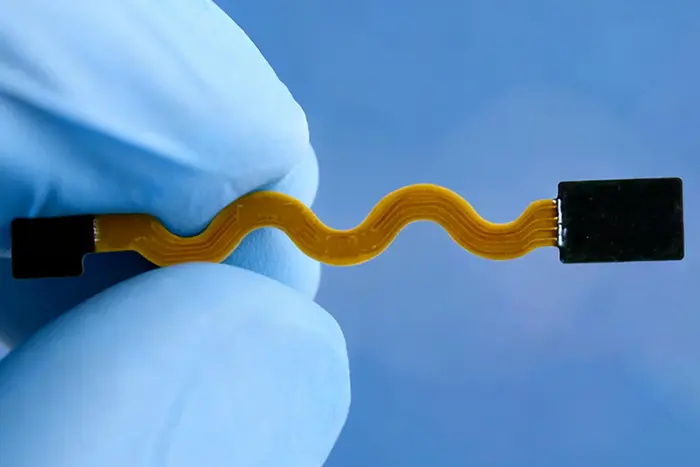
Флексибилните печатени плочки (FPC) се неопходна компонента на современите електронски уреди, сеприсутни од екраните на смартфоните што се преклопуваат до прецизните сонди во медицинските уреди. Флеш позлата е процес на производство на јадрото што овозможува високи перформанси и висока доверливост кај FPC-овите.
Преглед на процесот: Целосното патување од дупчење до бакарно позлата
Процесот на блиц обложување во производството на FPC е серија прецизни операции. Целиот процес започнува со дупчење, создавајќи патеки за поврзување на кола на флексибилната подлога. Следува процесот на бакарно обложување, каде што тенок слој бакар хемиски се таложи на ѕидовите на дупките, со што се воспоставува спроводлива основа за последователно галванизација.
Јадрото на процесот на блиц обложување лежи во зборот „блиц“, кој бара критичен слој за обложување да се заврши во рок од само 3 минути. Овој тенок и униформен бакарен слој е основа за последователна обработка. После тоа, започнува фазата на ламиниране на сув филм, покривајќи ја површината на плочата со фотосензитивен филм за да се подготви за формирање на шемата на колото.
Фазите на изложеност и развој ја одредуваат прецизната форма на колото. Преку лесен и хемиски третман, несаканиот сув филм се отстранува, изложувајќи ги областите за кои е потребно секундарно бакарно обложување. Конечното секундарно бакарно обложување го згуснува колото до потребната функционална дебелина, обезбедувајќи стабилен и сигурен пренос на струја.
Секој чекор е како прецизно кореографиран танц; дури и мало отстапување може да доведе до функционални дефекти на целата плочка. Ова барање за прецизност е причината зошто производството на FPC е познато како „прецизна уметност на електронската индустрија“.
Клучна технологија: Специјален третман на области на свиткување
Во производството на FPC, справувањето со областите за свиткување е еден од најпредизвикувачките аспекти. За да се обезбеди сигурност на плочката за време на повеќекратно свиткување, не е дозволено бакарно обложување во областите на свиткување. Ова е една од основните разлики помеѓу производството на FPC и крутото PCB.
Областа на свиткување е "спој" на FPC. Ако оваа област е исто така бакарна, зголемената дебелина на бакарната фолија би ја намалила флексибилноста на материјалот. Со текот на времето, постојаното свиткување ќе предизвика замор пукање на бакарниот слој, што сериозно ќе влијае на животниот век на производот.
Во вистинското производство, необложените области на свиткување се малку поголеми од отворите за чисто лепило. Ова е за да се спречи навлегувањето на растворот за бакарна облога во областите на свиткување. Овој дизајн на „резервиран простор“ гарантира дека функционалноста на колото нема да биде засегната додека ја максимизира заштитата на флексибилноста на областа за свиткување.
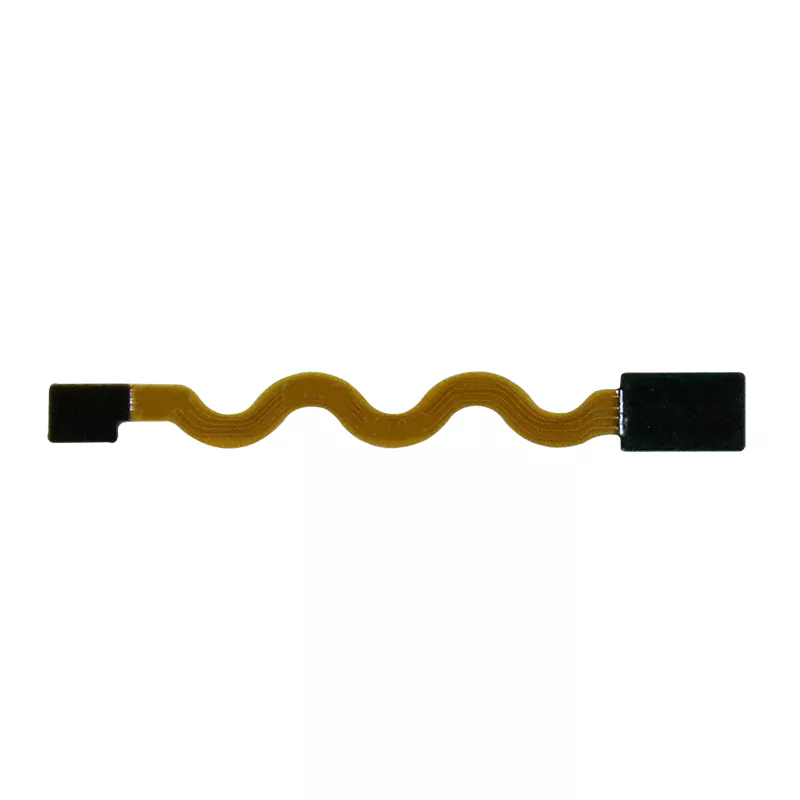
Третманот на зглобовите е подеднакво клучен. Производните спецификации експлицитно бараат спојниците да не се наоѓаат во областите на раслојување и мора да имаат брановиден дизајн. Овој дизајн ефикасно го дисперзира стресот, спречувајќи го кршењето на зглобовите предизвикано од концентрацијата на стрес.
Замислете го преклоплив екран на паметен телефон, подложен на десетици, па дури и стотици кривини дневно. Совршеното извршување на овие детали за процесот е што гарантира дека уредот нема да пропадне поради дефекти на FPC при долготрајна употреба.
Прецизна контрола: Двојни барања за време и површина Зборот „блиц“ во името на процесот на обложување со блиц го одразува барањето за брзина на овој чекор. Индустриските стандарди јасно пропишуваат дека блицот мора да се заврши во рок од 3 минути. Ова не е произволно временско поставување, туку оптимално решение добиено од опширно експериментирање и вистинско искуство во производството.
Премногу кратко време резултира со недоволно таложење на бакар, неуспешно да се обезбеди доволна спроводлива основа за следните процеси; премногу долго време може да доведе до нерамни бакарни слоеви, што резултира со груби зрна и недоволна адхезија. Временскиот прозорец од 3 минути постигнува совршена рамнотежа помеѓу ефикасноста и квалитетот.
Фазата на секундарно бакарно обложување има различен фокус. Овде, областа на бакарно обложување мора да биде прецизно одредена. Ова барање, навидум едноставно, всушност се однесува на повеќе аспекти како што се контрола на квалитетот на производот, управување со трошоците и следливост.
Областа на бакарно обложување директно влијае на отпорноста и носивоста на струјата на финалниот производ. Прецизната контрола на областа значи прецизна контрола на перформансите на колото, што е една од клучните разлики помеѓу FPC од високата класа и обичните производи.
Од гледна точка на трошоците, бакарот е еден од главните материјални трошоци во производството на FPC. Прецизната контрола на површината за обложување на бакар може да избегне непотребен материјален отпад, што може да донесе значителни заштеди на трошоците во масовното производство. Уште поважно, податоците за областа обезбедуваат основа за квалитетно следење; штом ќе се појави проблем со производот, може брзо да се следи назад до специфичните параметри на процесот.
Обезбедување квалитет: Повеќеслојната контрола обезбедува нула дефекти
Веродостојноста на FPC започнува со секој детал од дизајнот на процесот. Покрај специјалниот третман на областите за свиткување и зглобовите, во текот на целиот процес се спроведуваат повеќеслојни мерки за контрола на квалитетот.
Во фазата на ламинација на сув филм по блицот, униформноста на дебелината на филмот директно влијае на ефектите на изложеност и развој. Современите производни линии обично се опремени со онлајн системи за следење за мерење на дебелината на филмот во реално време и автоматско прилагодување на параметрите на процесот за да се обезбеди конзистентност.
Прецизноста на фазата на експозиција ја одредува јасноста на шемата на колото. Напредните машини за експозиција користат технологија за директна ласерска слика, овозможувајќи производство на широчини на линии и простори помали од 10 микрометри, исполнувајќи ги барањата за дизајн на денешните FPC со висока густина.
Контролата на квалитетот во фазата на секундарна бакарна облога е особено критична. Покрај контролата на површината, дебелината на бакарниот слој, униформноста и кристалната структура бараат строго следење. Модерните линии за галванизација обично се опремени со мерачи на дебелина на рендген и електрохемиски анализатори за следење на квалитетот на облогата во реално време.
Овие повеќеслојни мерки за контрола на квалитетот осигуруваат дека финалниот производ ги исполнува строгите барања од различни области, од потрошувачка електроника до автомобилска електроника и медицински уреди. Во автомобилските апликации, FPC може да треба да издржат температурни варијации од -40°C до 125°C; кај медицинските помагала, мора да се гарантира долгорочна стабилност и биокомпатибилност.
Процесот на блиц обложување е како уметност на „цртање“ кола на флексибилна подлога; секој чекор го отелотворува стремежот на инженерите за рамнотежа помеѓу прецизноста и флексибилноста. Со порастот на уредите за носење, флексибилните дисплеи и микромедицинските уреди, процесите на производство на FPC ќе продолжат да се развиваат кон поголема прецизност, флексибилност и доверливост, станувајќи невидлива врска што го поврзува идниот електронски свет.